Regulatory and compendial guidelines require that manufacturers confirm process equipment is visually clean following a cleaning operation. Recently, a STERIS survey showed that visual inspection practices for cleaned equipment differ among manufacturers.
2020-05-12
규정 및 약전 지침에서는 제조업체가 세척 작업 후 공정 장비가 시각적으로 청결한지 확인해야 한다고 규정하고 있습니다. 최근 Steris 조사에 따르면 세척된 장비에 대한 시각적 검사 관행이 제조업체마다 다르다는 사실이 드러났습니다. 동시에 조사에 따르면 관행이나 용어가 다를 수 있지만, 공정이 제대로 문서화되어 있다면 규제 기관에서 이를 수용할 수 있다는 사실이 나타났습니다.
먼저 용어에 대해 말하자면, 많은 규제 지침과 업계 기술 문서에서는 세척 후 공정 장비가 시각적으로 청결하다는 것을 확인하는 단계를 설명하기 위해 서로 다른 용어를 사용합니다. 이 글의 목적상 저자는 "시각적 검사"라는 용어를 사용합니다. 이 단계에 대한 다른 일반적인 용어로는 "시각적 확인" 또는 "시각적 조사"가 있습니다. 이 경우 "시각적 검사"는 완제품에 이물질이 있는지 시각적으로 검사하는 것을 의미하지 않습니다.
설문조사에는 유럽의 많은 제약 및 생물제약 회사(34개 지역에 있는 27개 회사)을 대표하는 39명이 응답했습니다. 설문조사에 참여한 제조업체는 다음과 같습니다. 54%는 비멸균 제품(예: 정제, 액상, 복합 제품), 13%는 멸균 제품(예: 생명공학, 액상, 동결건조 제품), 26%는 백신, 5%는 의료 기기, 2%는 기타(예: 초기 임상 생산)입니다.
유럽 부록 15에서는 "세척을 위한 시각적 확인은 세척 밸리데이션을 위한 수용 기준의 중요한 부분이다"라고 명시하고 있습니다(1). 시각적 검사는 세척 후 세척 공정 장비의 효과를 확인하는 중요한 단계입니다. 시각적 검사에 대한 허용 기준은 시각적으로 청결하다는 것입니다. 시각적 검사에는 직접적, 간접적 제품 접촉 표면이 포함되어야 하며, 장비 표면이 보여야 합니다. 그렇지 않은 경우 접근하기 위해 장비를 분해하거나 거울, 광원 또는 보스코프와 같은 도구를 사용해야 할 수도 있습니다(2, 3). 시각적 검사가 어려운 대용량 용기의 경우, 표면을 평가할 수 있는 디지털 카메라와 같은 현대 기술을 활용하는 것도 고려해 볼 수 있습니다.
시각적으로 청결한 것이 최소한의 기준입니다. 그러나 건강 기반 한계와 같은 추가 수용 기준이 적용됩니다(1-5). 따라서 세척 한계 이하의 민감도를 갖춘 밸리데이션된 분석 방법을 주기적으로 시각적 검사와 함께 실시해야 합니다. 장비의 청결도를 판별하기 위해 시각적 검사만을 적용할 경우, 제품이 잔류물로 쉽게 눈에 띄는 한계값을 설정해야 합니다(3, 6).
시각적 검사는 항상 완전한 세척 사이클이 끝날 때(가능한 모든 정도로) 수행됩니다(7). 시각적 검사는 잔류물이 없는지 확인하고 다음 배치 생산을 시작할 수 있도록 제품 접촉 표면을 적극적이고 정성적으로 관찰하는 것입니다(7). ICH Q7: 원료의약품에 대한 실무 지침에서는 다음과 같이 명시합니다. “12.76 … 시각적 검사를 통해 샘플링 및/또는 분석으로는 감지할 수 없는 작은 구역에 집중된 육안으로 보일 정도의 오염을 감지할 수 있다.”
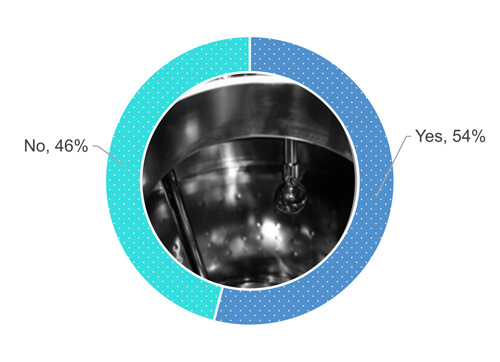
설문조사로 돌아가서, 응답자의 54%가 장비 표면이 건조할 때 시각적으로 검사를 실시하고 있습니다(그림 1).
그림 1 귀사의 절차에 따르면 세척 작업 후 표면이 건조한 상태에서 공정 장비 표면을 시각적으로 검사해야 합니까?
일부 기술 산업 문서에서는 가능한 경우 거짓 음성 결과를 피하기 위해 건조한 표면에서 시각적 검사를 다음과 같이 수행해야 한다고 제안합니다(8,9).
원료의약품 위원회 지침(10):
"세척 절차가 수행된 후에는 장비를 건조시켜 시각적으로 검사해야 한다."
"장비 세척에 대한 허용 기준은 건조한 조건에서 시각적으로 청결한 상태와 분석 한계를 기반으로 해야 한다."
PDA 기술 보고서 제29호: 세척 밸리데이션을 위한 고려 사항(9): "일반적으로 시각적으로 검사하는 표면은 건조해야 한다. 이는 시각적 검사에 있어 최악의 조건을 나타내기 때문이다."
일부 잔여물의 경우 표면이 젖어 있을 때만 시각적으로 청결해 보이는 반면, 표면이 마르면 더 이상 청결해 보이지 않는다는 것은 널리 알려진 사실입니다.
장비 설계 및 세척 사이클 매개변수는 장비 표면을 건조시키는 데 영향을 미칠 수 있습니다. 그 예로 배수구 쪽으로 배관을 경사지게 하거나, 자체 배수가 가능하도록 하거나, 최종 헹굼을 고온에서 수행하는 것을 들 수 있습니다. 일부 경우에는 장비와 분배 시스템에 청결한 공기를 불어넣어 표면의 건조성을 유지하는 데 도움이 될 수 있습니다(9).
그러나 위에 나열된 매개변수를 충족하더라도 표면에 물방울이나 습기(“이슬 맺힘")가 관찰될 가능성이 있으며, 적절히 정당화된다면 허용될 수 있습니다.
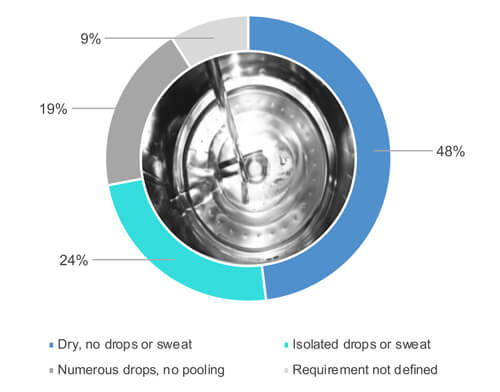
그림 1에서 볼 수 있듯이, 완전히 건조한 상태에서 장비 표면을 시각적으로 검사하느냐는 질문에 "예"라고 응답한 비율은 54% 중 48%였습니다(그림 2). 54% 중 24%는 세척된 장비를 시각적으로 검사하는 동안 표면에 일부 습기(예: 떨어진 물방울이나 이슬 맺힘)가 있는 것을 허용했습니다(그림 2). 54% 중 19%는 물방울이 많이 떨어지지만 물이 웅덩이를 이루는 것은 허용하지 않았습니다. 54% 중 9%는 건조 요건을 정의하지 않았습니다.
그림 2 세척 사이클이 완료된 후 공정 장비의 건조 요구 사항은 무엇입니까?
세척 후 시각적 검사 및 청결한 보관 중 미생물부하 증식에 영향이 없음을 입증하는 데이터로 적절히 정당화되고 뒷받침되는 경우 다양한 수준의 건조가 허용됩니다. 예를 들면, 편차를 피하기 위해 사진을 사용한 엄격한 지침 및 교육이 필요합니다. 마지막으로, 표면이 건조할 때 장비를 시각적으로 검사하는 제조업체의 54% 중 어느 업체도 미국의 제안과 마찬가지로 장비 표면에 물이 고이거나 웅덩이가 생기는 것을 승인하지 않았습니다. FDA 검사 가이드(10): “…예를 들어, 장비는 보관 전에 건조되어야 하며, 어떠한 경우에도 세척 작업 후 장비에 물이 고여 있는 상태로 남아 있으면 안 된다.”
장비 표면이 시각적으로 청결한지 여부를 결정하는 것은 작업자의 막중한 책임입니다. 따라서 작업자는 장비의 모든 표면을 시각적으로 검사할 수 있어야 합니다. 가능하지 않은 경우 적절한 의사결정을 보장하기 위해 적절하거나 고급 도구를 사용할 수 있어야 합니다(2, 3, 9, 11). 검사 유리창을 통해 대형 용기를 시각적으로 검사하는 것은 표면이 가려져 있어 제한적입니다. EMA는 현장에서 관찰된 거리와 같이 장비를 시각적으로 검사할 수 있는 능력을 Q&A 문서(3)에서 고려해야 하며 "시각적 검사가 필요한 모든 영역을 지정하는 서면 지침이 있어야 하며 모든 검사가 완료되었음을 기록에서 명확하게 확인해야 한다"고 권고합니다. 마지막으로, 올바른 의사결정을 보장하기 위해서는 시각적으로 청결한 기준에 대한 세부적인 절차와 교육이 필수입니다. 시각적 검사를 위한 교육 및 자격 수준은 교차 오염 위험에 상응해야 합니다(3, 7, 9, 11).
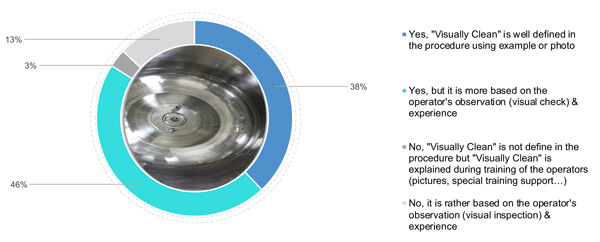
사진과 관련해서는, 설문에 참여한 응답자의 38%가 청결한 상태의 사진과 예시를 추가하여 시각적으로 청결한 기준을 정의했습니다(그림 3). 46%는 절차에서 시각적으로 청결하다는 것에 대한 이론적 정의와 더불어 작업자의 시각적 청결에 대한 이해에 의존합니다. 마지막으로 16%(3% 및 13%)는 시각적으로 청결한 표면에 대한 작업자의 경험과 교육(특정 지원 또는 사진 사용)에 의존합니다 (그림 3).
림 3 귀사는 '시각적인 청결' 기준의 의미를 정의하고 자세히 설명하고 있습니까?
시각적 검사를 수행하는 작업자는 거리, 각도, 조명, 표면의 특성, 건조 수준 및 검사관의 시력에 따라 시각적으로 볼 수 있는 내용이 달라지기 때문에 특별한 교육이 필요합니다(3, 7, 9). EMA는 시력 검사(또는 시각 명료도)를 주기적으로 시행해야 하며, 작업자의 역량은 실제 평가를 통해 입증되어야 한다고 제안합니다(3). ISPE Risk Mapp는 다음을 제안합니다. “검출 방법이 시각적인 방법만으로 한정되는 상황에서는 직원의 시력을 알고 잔류물 수준이 안전한 것으로 간주되는지 확인하는 것이 중요하다(7). 안전 수준이 직원의 시력보다 낮으면 실패를 감지하지 못할 위험이 높은 것으로 간주할 수 있지만, 안전 수준이 직원의 시력보다 훨씬 높으면(수십 배 높음) 실패를 감지하지 못할 위험이 낮은 것으로 간주할 수 있다."
시력 검사 빈도와 시력 한계는 다음과 같은 특정 변수에 따라 달라집니다.
검사관과 검사 대상 장비 표면 사이의 거리(3, 7, 12)
장비 구성 및 표면 특성(7,8)
주변 조명 조건(3, 7, 9, 12)
분석 테스트 빈도(3, 7-9, 11,12)
잔류물 독성, 세척 한계 대 시각적 검출 한계(3,6,7)
장비의 청결을 확인하기 위해 시각적 검사만 수행(7)
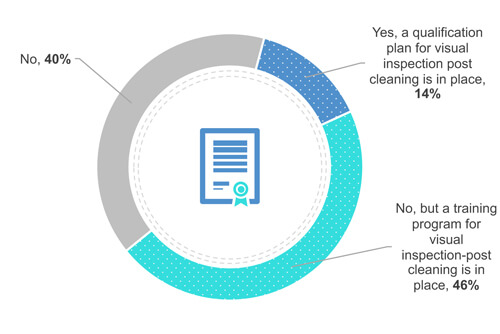
응답자의 38%는 작업자의 인증이나 자격이 필요하지 않다고 했습니다.(그림 4). 그러나 49%는 작업자들에게 현장(장비 앞)에서 시각적으로 세척하도록 교육합니다. 마지막으로 13%는 작업자의 자격을 평가했습니다.
그림 4 귀사는 시각적 검사를 위한 인증이나 자격 프로그램을 갖추고 있습니까?
일부 제조업체는 시편을 사용하여 시각적 잔류 한계를 정의했으며 작업자는 이를 감지할 수 있었습니다(13, 14). 또한, 일부는 작업자와 공정 장비의 검사 대상 표면 사이의 거리를 모방했습니다(15, 16). 시각적 잔류 한계가 세척 한계보다 낮은 경우 시각적 검사만으로 수용 기준으로 충분할 수 있습니다(7).
교육 프로그램과 함께 인증이나 자격을 취득하면 작업자가 표면을 시각적으로 검사할 수 있는 역량을 갖추는 것이 보장됩니까? ICH Q9의 지침에 따름: 품질 위험 관리(17)의 경우 답변은 일반적으로 다음에 따라 달라집니다.
작업자 교육으로 인한 과거 시각적 검사 편차 수
장비 검사의 어려움(장비 구성 및 조명, 각도 등 배경 환경)(3, 7–9, 11, 12, 18, 19)
사용되는 시각적 검사 유형; 정성적 또는 정량적 시각적 검사(7,12, 13–16, 18,19)
시각적 검사는 분석 테스트로 보완되지 않습니다(13–16,18)
시각적 검사로 수행되는 분석 테스트 빈도
잔류물의 세척 한계, 독성(건강 기반 노출 한계 기준)에 대한 분석 방법 민감도(1–7, 9,11)
이중 점검의 존재
결론
시각적 검사 개념과 ‘시각적 청결’ 기준은 세척 공정 실행 경험과 규제 요구 사항에 대한 이해도에 따라 유럽 제조업체마다 다르게 나타나는 것으로 보입니다. 그러나 시각적으로 청결한 기준은 절차에서 명확하게 정의되어야 합니다. 시각적 검사를 수행하는 작업자는 자신의 경험에 따라 특정 교육을 받아야 합니다.
설문조사 결과에서 알 수 있듯 제조업체 간 관행의 차이는 위험이 문서화되면 허용될 수 있습니다. ICH Q9의 지침에 따라 노력 수준과 형식성은 환자의 위험도에 따라 달라야 합니다.
2부에서는 사례 연구와 세척된 표면에 대한 시각적 검사에 대해 제안된 최소 요구 사항을 제시합니다.
2부
유럽 제조업체들은 세척 과정을 수행한 경험과 규제 요구 사항에 대한 자체 해석을 바탕으로 "시각적인 청결"에 대한 기준을 다양한 방식으로 해석합니다(1). 그럼에도 불구하고 오염 위험을 방지하고 장비가 제조업체의 일련의 통제에 따라 세척되었는지 확인하기 위해서는 공식적인 시각적 검사 교육 및 자격 프로그램과 지침이 수립되어야 합니다(2).
제조업체 간 관행의 차이는 허용됩니다. 그러나 작업자는 청결한 장비를 시각적으로 검사하는 시기와 시각적 청결 기준에 영향을 줄 수 있는 제품 잔여물 및 표면 결함을 구별하는 방법에 대해 주기적으로 교육을 받고 자격을 취득해야 합니다. 아래의 사례 연구는 이것이 왜 중요한지 보여줍니다.
사례 연구: 시각적 검사에 대한 검사 관찰
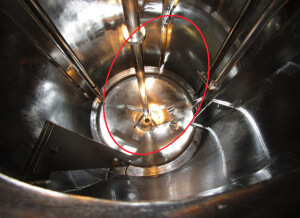
최근 미국 FDA 검사관은 익명의 생물제약 제조업체에 시각적 청결 기준에 대한 관찰 결과를 전달했습니다. 회사 작업 현장을 둘러보던 중, 검사관 중 한 명이 발효조 두 개가 있는 상류실을 점검했습니다. 용기는 폐쇄 시스템의 일부이며 완전 자동화된 정치 세정(CIP) 시스템을 사용하여 세척됩니다. 검사관이 상류실에 들어가기 1시간 전에 발효기 중 하나의 CIP 사이클이 완료되었습니다. 검사관은 검사 유리창을 통해 용기 내부를 살펴보았고, 몇 개의 응축 물방울을 관찰했으며 표면이 광택이 없다는 점을 알아챘습니다. 이는 검사관에게 용기가 "시각적으로 청결"하다는 확신을 주지 못했습니다(그림 1).
그림 1 발효기 내부 표면에서 검출된 일부 화학적 지문(변색 흔적)
이로 인해 다음과 같은 관찰 결과가 나왔습니다. “발효기(장비 ID XXXX)에서 변색이 관찰되었습니다. 이 특정 문제는 회사에서 평가되지 않았습니다. 이 발효기는 [제품명] 발효에 사용됩니다.” [편집자 주: 인용문은 규제 문서에서 발췌한 것입니다 .]
이러한 관찰은 많은 의문을 불러일으켰고 여러 가지 통제 전략에 영향을 미쳤습니다. 이 사고는 체계적인(반복적인) 시각적 검사가 수행된 세척 사이클 이후에 발생했기 때문에, 용기 표면이 허용 가능한 상태인지 확인하기 위해 시행 중인 세척 관리 전략과 유지보수 프로그램에 영향을 미쳤습니다. 이 두 프로그램은 용기 검사 및 관리 방법에 있어서 일치하지 않았습니다. 시각적으로 청결한 상태를 확인하기 전에, 허용 가능한 표면 상태인지 확인하기 위해 매일 시각적으로 검사하는 것보다 더 실용적인 방법이 있을까요?
해당 생물제약 회사는 CIP 공정이 완료된 후에 물방울이 존재하는 것을 허용 가능한 것으로 정당화할 수 있었는데, 그 이유는 주로 유사한 청결 조건에서 세척 유지 시간(CHT)이 성공적으로 밸리데이션되었기 때문입니다. 검사관은 상황(장비가 CIP 공정 직후에 관찰되었다는 사실)을 이해하고 정당한 이유를 받아들였습니다.
용기 벽면의 변색에 대해서도 설명이 있었습니다. 스테인리스 스틸은 특정 제품, 화학 작용제 또는 열 효과와 접촉할 경우 다양한 조건으로 인해 변색될 수 있습니다. 이것을 표면 내부 풍화 효과라고 합니다. 표면의 변화로 인해 시각적 검사 조건이 바뀔 수 있으며, 이로 인해 검사관(또는 작업자)가 표면이 시각적으로 청결한지 여부를 판단하는 방식이 달라질 수 있습니다. 이는 제조업체가 고품질의 교육 및 자격 심사 과정을 갖추고 있더라도 마찬가지입니다.
관찰 결과 자체는 명확합니다. 생물학적 대량 생산을 위해 해당 장비를 반복적으로 사용하는 동안 "변색은 평가되지 않았습니다." 하지만 구체적인 요구 사항을 언급하지는 않았습니다.
회사가 이러한 관찰에 어떻게 대응하였을까요?
해당 회사는 FDA 검사 중에 표면 변색이 발견되었으며 검사 전에는 평가하지 않았다는 사실을 인정했습니다.
변색 원인을 조사하기 위해 즉각적인 조치를 취했고, 분석을 위해 샘플을 채취했으며 해당 발효기는 사용하지 않았습니다.
조사 결과, 고온(100°C 초과)에서 부식성 물질이나 기타 화학 작용제를 사용하여 용기의 오염을 제거하면 용기 벽면에 변형력이 가해져 스테인리스 스틸 표면에 화학 반응이 발생할 수 있다는 것이 밝혀졌습니다. 전해연마는 용기의 표면을 일시적으로만 복원합니다. 실제로 그 이후로 오염 제거 및 세척 과정을 거치면서 발효조 내부 표면에 변색이 생겼습니다.
FDA의 이러한 관찰에서 얻을 수 있는 교훈은 다음과 같습니다. 세척 과정 후 검사관(예: 작업자 또는 기술자)가 수행하는 시각적 검사의 범위는 명확하게 정의되어야 합니다. 오염 제거 및 세척 과정은 시간이 지남에 따라 장비 구조에 지속적인 영향을 미칩니다. 세척, 오염 제거 및 유지보수를 위해 수행되는 공정은 일관되고 정렬되어 있으며 단계적이어야 합니다. 따라서 세척 및 유지보수 관리 전략은 다음과 같은 과제를 해결할 수 있어야 합니다.
장비를 구성하는 재료의 "시각적 불완전성"을 평가하고 문서화하는 방법
시각적 검사 전에 허용 가능한 건조 수준을 적절하게 정의하는 방법
검사관(작업자, 기술자 및 해당 분야 전문가)에게 시각적 세척과 허용 가능한 표면 결함에 대한 교육을 어떻게 실시할 것인가?
장비 실격으로 이어질 표면 결함을 정의하는 방법
시각적 검사의 역할에 표면 결함을 제어하는 것이 포함되어야 하는지 어떻게 판단할 것인가?
시각적으로 청결한 상태를 검사하는 방법
업계 전반의 대부분의 검사관(작업자)은 경험에 근거하여 제조 장비를 검사하고 승인해 왔습니다(1,2). 그러나 작업자가 제품 잔여물과 표면 결함을 구별하는 것은 어려울 수 있습니다.
이 문제를 해결하려면 작업자는 시각적으로 감지해야 할 대상 잔류물이 있으면서 동일한 재질과 환경에서 제작된 장비에 대한 교육을 받아야 합니다. 재현 가능한 시각적 검사를 보장하기 위한 교육 절차와 지원에는 최소한 다음 섹션이 포함되어야 합니다.
1. 시각적으로 청결한 기준의 정의
시각적인 청결은 "표면에 눈에 보이는 잔여물이 없음"으로 정의되며, 이는 절차에서 허용 기준으로 적절하게 정의되어야 합니다.
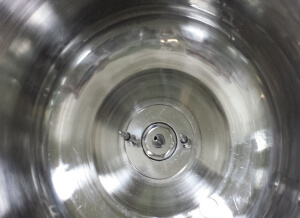
설명 외에도 절차나 교육 과정에서 시각적으로 청결한 표면을 보여주는 사진(그림 2)을 첨부하는 것이 가장 좋습니다. 시각적 검사로 제품 잔여물보다 훨씬 더 많은 것을 감지할 수 있습니다.
최근 연구에 따르면 표면의 잔류물과 중요하지 않은 표면 결함이나 변색을 구별하도록 검사관을 교육하는 것이 청결한 표면을 시각적으로 검사하는 데 중요한 것으로 나타났습니다(2, 3). 어떤 경우에는 작업자에게 표면의 변색이나 불완전함이 어느 정도 허용되는지 알려줘야 할 수도 있는데, 일부는 이러한 표면 제어를 유지보수나 엔지니어링 프로그램의 일부로 간주하기 때문입니다.
장비의 허용 가능한 건조 수준이나 배수성 범주 및 조건을 정의에 포함시키거나 세척 위험 평가에 포함할 수 있습니다.
그림 2 세척 공정 후 시각적으로 청결한 표면
2. 시각적 검사의 범위
어떤 표면을 시각적으로 검사해야 합니까? 제품, 벌크 또는 중간재와 직간접적으로 접촉하는 모든 장비 표면은 시각적으로 검사해야 합니다. 장비의 모든 표면을 시각적으로 검사할 수 있는 것은 아니므로 검사 범위는 장비 유형에 맞게 조정될 수 있습니다. 표면을 시각적으로 어떻게 검사해야 할지 논의해야 합니다.
3. 청결한 표면을 시각적으로 검사하기 위한 주변 조건
시각적으로 검사해야 할 장비 주변의 조건은 잔류물을 적절히 감지하는 능력에 영향을 미치므로 해당 환경은 중요한 요소입니다. 검출 가능한 잔류물의 양(눈에 보이는 잔류 한계)은 제품에 따라 달라지며 사례별로 또는 그룹화 접근법에 따라 정의해야 합니다(2-6).
주변 환경이 시각적 검사에 미치는 영향을 확인하려면 다음 요소를 분석해야 합니다.
시야 거리: 표면과 작업자 사이의 거리입니다. 실험실에서 이러한 시야 거리를 시뮬레이션하는 것은 쉽지 않을 수 있습니다. 그러나 상식적으로 거리가 멀수록 시각적 검사가 더 어려울 수 있습니다. 특정 거리에서의 검사관의 시력도 영향을 미칩니다.
조도(일반 클린룸의 경우 약 400~1,500Lux): 일부 시편 시험에 따르면 200~1,400Lux 사이의 조도는 검사관의 시각적 검사에 영향을 미치지 않을 수 있다고 합니다. 하지만 이는 실제 상황을 통해 입증되어야 합니다.
시야각: 검사관의 눈과 시각적으로 검사할 표면 사이의 시야각도 고려되어야 하며 시각적 검사 공정에 통합되어야 합니다. 각도와 조명 수준에 따라 검사관은 시각적인 청결을 확인하기 어려울 정도로 반사되는 부분이 보일 수 있습니다.
보조광: 세척 밸리데이션 실행을 손전등으로 검사하지 않은 경우 손전등을 사용하는 것은 권장되지 않습니다. 밸리데이션 실행과 반복적인 세척 및 유지보수 간의 검사 조건은 유사해야 합니다.
시각적 검사에 영향을 줄 수 있는 주변 요인을 이해하는 것은 부적절한 결정을 방지하는 데 중요합니다.
4. 시각적 검사 수행 시점
세척 작업이 완료된 후에는 시각적 검사를 실시해야 합니다. 동시에 이는 문서의 일부가 아닌 경우가 많으며 세척 사이클이 중단된 경우 실시하는 시각적 검사의 수행에 대한 의문이 제기될 수 있습니다. 해당 절차에서는 세척 사이클이 끝난 후 얼마 후에 시각적 검사를 실시해야 하는지 명시해야 합니다. 이 시점은 용기를 열 때 작업자의 안전을 보장하기 위해 결정되어야 합니다(예: 상승 단계는 일반적으로 고온에서 수행됩니다). 이런 시점은 물이나 용매 배출 과정에 영향을 미쳐 검사가 조기에 무효화될 수 있습니다.
5. 시각적 검사 방법론
청결한 장비를 시각적으로 검사할 수 있는 체계적인 방법론을 확립해야 합니다. 예를 들어, 제조업체는 일관된 시각적 경로에서 시각적으로 검사해야 할 장비의 다양한 부분을 식별하는 체크리스트를 개발할 수 있습니다. 일부 제조업체는 일반적인 시각적 검사 방법을 따르는 것 외에도 시각적으로 검사해야 하는 특정 부품이나 알려진 최악의 위치를 식별하는 체크리스트를 개발했습니다.
6. 눈에 보이는 대상 잔류물 식별
작업자는 시각적 검사 중에 검사할 수 있는 모든 요소에 대한 설명을 안내받아야 합니다. 이러한 요소에는 제품 잔여물, 표면 결함, 표면 손상, 잔류 수분 및 입자 등이 포함될 수 있습니다.
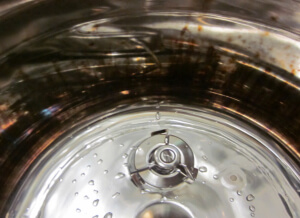
작업자는 눈에 보이는 표면과 모든 결함을 검사합니다. 또한 재료와 관련된 결함, 노화, 잔류수 흔적, 입자 및 제품 잔류물(그림 3)을 시작으로 여러 다른 요소나 이상을 감지할 수 있습니다. 따라서 시각적 검사 대상과 합격 기준을 명확하게 정의해야 합니다.
그림 3 작업자가 직접 또는 간접 제품 접촉 표면에서 감지해야 하는 요소
이 6개 섹션을 개발하는 데 있어서 형식성 수준은 회사의 세척 위험 평가 및 관리 전략에 따라 달라집니다.
결론
시각적 검사는 시각적으로 청결한 상태를 확인하는 데 가장 적합한 방법입니다. 업계 전반의 대부분의 검사관(작업자)은 경험에 근거하여 제조 장비를 검사하고 승인해 왔습니다(1,3). 그러나 적절한 교육과 자격 없이 작업자가 제품 잔여물과 표면 결함을 구별하는 것은 어려울 수 있습니다. 따라서 작업자를 적절히 교육하고 모든 구성 소재와 유사한 상황을 제공하여 시각적으로 청결한 상태에 영향을 줄 수 있는 대상 잔류물과 표면 결함을 시각적으로 감지할 수 있도록 하는 것이 타당합니다. 공식적인 시각적 검사 교육 및 자격 프로그램과 지침이 수립되어야 합니다. 이 프로그램은 제조업체가 장비의 청결을 확인하는 데 사용하는 일련의 제어를 기반으로 해야 합니다. 따라서 정의되고 적격성 평가된 시각적 검사는 세척 위험 관리 전략을 위한 예비적 통제 방법이 될 수 있습니다.
두 저자 모두 원고 초안 작성에 참여했으며 최종본을 승인했습니다. 본 글은 GlaxoSmithKline Biologicals SA와 STERIS의 후원으로 작성되었습니다. 저자는 다음과 같은 이해관계를 표명합니다. Walid El Azab는 STERIS의 직원이고, Stephane Cousin은 GSK 그룹 회사의 직원입니다.
1부 참고문헌
European Commission, Good Manufacturing Practice Medicinal Products for Human and Veterinary Use: Annex 15, qualification and validation, 2015.
Canada Health Products and Food Branch Inspectorate. Guidance Document. Cleaning validation guidelines: Drug and health products. Health Canada: Ottawa, Canada; 2002 Spring.
European Medicines Agency, Questions and answers on implementation of risk-based prevention of cross-contamination in production and ‘Guideline on setting health-based exposure limits for use in risk identification in the manufacture of different medicinal products in shared facilities’ (EMA/CHMP/CVMP/SWP/169430/2012), EMA/CHMP/CVMP/SWP/246844/2018, (April 2018)
European GMP part IV Guidelines on Good Manufacturing Practice specific to Advanced Therapy Medicinal Products
Pharmaceutical Inspection Convention and Pharmaceutical Inspection Co-operation Scheme. Guide to Good Manufacturing Practice for Medicinal Products: Annex 15, 2015.
Walsh A. et al., “Justification & Qualification Of Visual Inspection For Cleaning Validation In A Low-Risk, Multiproduct Facility.” Pharmaceutical Online (Aug. 3, 2018) accessed January 2020 https://www.pharmaceuticalonline.com/doc/justification-qualification-of-visual-inspection-for-cleaning-validation-in-a-low-risk-multiproduct-facility-0001
ISPE, ISPE Risk-Based Manufacture of Pharmaceutical Products, second edition, Volume 7
Active Pharmaceutical Ingredients Committee, guidance on aspects of cleaning validation in active pharmaceutical ingredient plants (2016)
Parenteral Drug Association, Technical Report 29, Points to Consider for Cleaning Validation (2012)
GUIDE TO INSPECTIONS VALIDATION OF CLEANING PROCESSES, accessed on September 2019: https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/validation-cleaning-processes-793
Parenteral Drug Association, Technical Report 49, Points to Consider for Biotechnology Cleaning Validation (2010)
ASTM: E306-18, Standard guide for Science-Based and Risk-Based Cleaning Process Development and Validation, October 2018 version 1.
Forsyth, R.J., et al. “Visible-Residue Limit for Cleaning Validation and its Potential Application in a Pharmaceutical Research Facility.” Pharmaceutical Technology 28 (Oct. 1, 2004) 68–72.
“Application of Visible-Residue Limit for Cleaning Validation.” Pharmaceutical Technology 28 (Oct. 2, 2005) 10 http://www.pharmtech.com/application-visible-residue-limit-cleaning-valiation?id=&pageID=1&sk=&date= (accessed September 2019)
“Determination of Surface Visible Residue Limits on Pharmaceutical Plant Equipment.” Pharmaceutical Technology 37 (Feb. 2, 2013)
Desai, P., and Walsh, A. “Validation of Visual Inspection As An Analytical Method For Cleaning Validation.” Pharmaceutical Online (Sept. 11, 2017) https://www.pharmaceuticalonline.com/doc/validation-of-visual-inspection-as-an-analytical-method-for-cleaning-validation-0001 (accessed September 2019)
International Conference on Harmonization of Technical Requirements for Registration of Pharmaceuticals for human use, Quality Risk Management Q9, (2005)
Walsh, A., et al., “Justification & Qualification Of Visual Inspection For Cleaning Validation In A Low-Risk, Multiproduct Facility.” Pharmaceutical Online (Aug. 3, 2018) https://www.pharmaceuticalonline.com/doc/justification-qualification-of-visual-inspection-for-cleaning-validation-in-a-low-risk-multiproduct-facility-0001 (accessed January 2020)
Forsyth, R.J., and Hartman, J., “A Risk-based Approach to Cleaning Validation using Visible Residue Limits.” Pharmaceutical Engineering 28 (2008) 8–22.
2부 참고문헌
El Azab W. and Cousin S., “Visual Inspection Practices of Cleaned Equipment: Part I,” accessed April 2020: https://www.pda.org/pda-letter-portal/home/full-article/visual-inspection-practices-of-cleaned-equipment-part-i
Walsh, A., et al., “Justification & Qualification of Visual Inspection for Cleaning Validation in a Low-Risk, Multiproduct Facility.” Pharmaceutical Online (Aug. 3, 2018) https://www.pharmaceuticalonline.com/doc/justification-qualification-of-visual-inspection-for-cleaning-validation-in-a-low-risk-multiproduct-facility-0001
Desai, P. and Walsh, A. “Validation of Visual Inspection as an Analytical Method for Cleaning Validation.” Pharmaceutical Online (Sept. 11, 2017) https://www.pharmaceuticalonline.com/doc/validation-of-visual-inspection-as-an-analytical-method-for-cleaning-validation-0001
Forsyth, R.J., et al. “Visible-Residue Limit for Cleaning Validation and its Potential Application in a Pharmaceutical Research Facility.” Pharmaceutical Technology 28 (Oct. 2004): 58–72 https://pdfs.semanticscholar.org/ea64/d01db84d3b8a5a62f1c824abf8484af363dd.pdf
“Application of Visible-Residue Limit for Cleaning Validation.” Pharmaceutical Technology 29 (Oct. 2, 2005) http://www.pharmtech.com/application-visible-residue-limit-cleaning-validation?id=&pageID=1&sk=&date=
“Determination of Surface Visible Residue Limits on Pharmaceutical Plant Equipment,” Pharmaceutical Technology (Feb. 2, 2013) 37 http://www.pharmtech.com/determination-surface-visible-residue-limits-pharmaceutical-plant-equipment?id=&pageID=1&sk=&date=
추천 콘텐츠
기사
세척 및 소독을 위한 정당화 절차
유럽 우수 제조 기준(EU GMP) 부록 1과 같은 규제 지침과 표준은 요구 사항에 대한 표준을 제공하기 위해 만들어졌습니다. 이것이 모범 사례를 따르기 위해 노력하는 데 도움이 될 수 있지만 해당 시설과 공정에 맞게 절차를 조정해야 한다는 점도 기억하는 것이 중요합니다. 이 글에서 STERIS 기술 전문가인 Walid El Azab는 소독 전 별도의 세척 단계가 필요한지 여부를 판단하는 과학적 접근법에 대해 설명합니다.
밸리데이션은 운영에 있어서 필수적인 부분입니다. STERIS의 밸리데이션 서비스를 통해 장비가 기준에 맞게 성능을 발휘하고 업계 규정을 준수하는지 확인하세요. 처음으로 장비의 적격성을 평가하든 매년 재적격성을 평가하든, STERIS는 공정의 모든 단계에서 귀하의 요구 사항을 충족하는 서비스 패키지를 제공합니다.